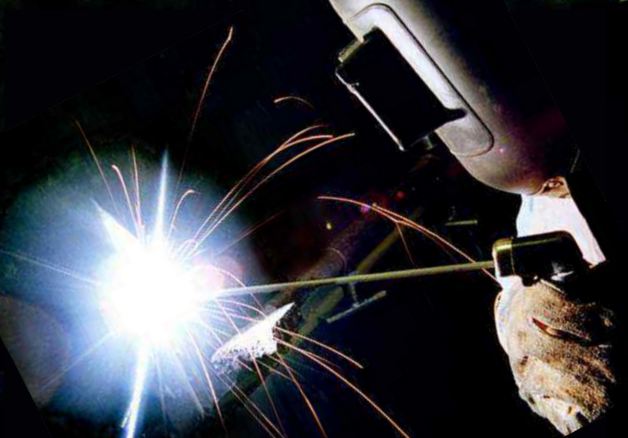
Что такое сварочная дуга: основы явления
Сварочная дуга – это не просто яркая искра, вспыхивающая между электродом и металлом. Это мощный электрический разряд, превращающий электрическую энергию в тепло, способное расплавить даже самые крепкие металлы. Представьте молнию в миниатюре, которая управляется мастером-сварщиком, чтобы соединить детали в крепкий шов. Это явление возникает благодаря сложному взаимодействию физических процессов, и мы разберем их шаг за шагом.
Дуга появляется, когда между двумя проводниками – электродом и заготовкой – создается достаточная разница потенциалов. Электроны, заряженные энергией, "прыгают" через воздушный промежуток, ионизируя газ и создавая плазму. Именно эта плазма обеспечивает высокую температуру, которая может достигать 6000–7000 °C, что позволяет плавить металл. Но как это происходит? Давайте погружаемся поглубже.
Физика процесса: как электричество становится дугой
Чтобы понять, как возникает сварочная дуга, нужно разобраться в ее физической природе. Все начинается с электрического тока, подаваемого через сварочный аппарат. Но воздух между электродом и металлом – это диэлектрик, который обычно не проводит ток. Так как же электроны преодолевают этот барьер?
Ключевой момент – ионизация. Когда напряжение между электродом и заготовкой достигает критического уровня, электроны получают достаточно энергии, чтобы выбить другие электроны из молекул газа в воздушном промежутке. Этот цепной процесс превращает нейтральный газ в ведущую плазму. Плазма – это смесь ионов, электронов и нейтральных частиц, которая светится и производит ток. Именно она формирует ту яркую дугу, которую мы видим при сварке.
Интересно, что температура в центре дуги может быть выше, чем на поверхности Солнца!
Роль напряжения и тока
Напряжение и сила тока – это “топливо” для сварочной дуги. Напряжение отвечает за начальную пробивку воздушного промежутка, а сила тока определяет стабильность и мощность дуги. Например:
- Высокое напряжение (50–90 В на холостом ходу) необходима для зажигания дуги, ведь она обеспечивает энергию для ионизации.
- Стабильный ток (20–200 А в зависимости от типа сварки) поддерживает горение дуги, обеспечивая равномерное плавление металла.
- Тип тока (постоянный или переменный) влияет на поведение дуги. Постоянный ток дает стабильную дугу, тогда как переменный – более подвижную, что полезно для некоторых видов сварки, например алюминия.
Эти параметры настраиваются на сварочном аппарате в зависимости от материала, толщины заготовки и типа электрода. Неправильные настройки могут привести к нестабильной дуге, брызгам металла или плохому шву.
Этапы возникновения сварочной дуги
Процесс воспламенения и горения дуги можно разбить на несколько ключевых этапов. Каждый из них имеет свои особенности, влияющие на качество сварки.
- Контакт электрода с поверхностью. Сварщик касается электродом к металлу, создавая короткое замыкание. Это нагревает кончик электрода и поверхность заготовки, облегчая ионизацию.
- Отвод электрода. Когда электрод отводят на расстояние 2–5 мм, возникает разность потенциалов, и электроны начинают двигаться, ионизируя газ.
- Образование плазмы.Ионизированный газ становится проводником, и дуга вспыхивает.
- Стабилизация дуги. Сварочный аппарат поддерживает постоянное напряжение и ток, чтобы дуга горела ровно, без прерываний или брызг.
Эти этапы кажутся мгновенными, но каждый из них нуждается в точном контроле. Например, если отвести электрод слишком далеко, дуга может погаснуть, а если оставить его слишком близко – металл начнет "залипать".
Типы сварочных дуг и их особенности
Не все сварочные дуги одинаковы. В зависимости от метода сварки, оборудования и материалов дуга может иметь разные характеристики. Вот основные типы:
| Тип дуг | Описание | Применение |
|---|---|---|
| Прямая дуга | Электрод – катод, заготовка – анод. Обеспечивает глубокую проплавку. | Сварка толстых сталей, чугуна. |
| Обратная дуга | Электрод – анод, заготовка – катод. Меньший нагрев заготовки. | Сварка тонких металлов, алюминия. |
| Плазменная дуга | Дуга сжимается плазменным потоком, обеспечивая высокую точность. | Прецизионная сварка, резка. |
Источник: "Welding Handbook" (American Welding Society, 2019).
Выбор типа дуги зависит от задачи. Например, прямая дуга идеальна для прочных конструкций, а обратная – для деликатных работ, где важно избежать перегрева.
Факторы, влияющие на стабильность дуги
Чтобы дуга горела ровно и давала качественный шов, нужно учесть несколько факторов. Вот что может повлиять на ее поведение:
- Расстояние между электродом и заготовкой. Оптимальная длина дуги – 2–5 мм. Слишком длинная дуга становится нестабильной, а короткая вызывает залипание.
- Тип электрода. Покрытые электроды (например, с рутиловым покрытием) облегчают зажигание и стабилизируют дугу благодаря специальным добавкам.
- Состав газовой среды. В MIG/MAG-сварке защитные газы (аргон, CO₂) оказывают влияние на ионизацию и стабильность дуги.
- Качество оборудования. Современные инверторные аппараты обеспечивают стабильную подачу тока, что уменьшает колебания дуги.
Каждый из этих факторов требует внимания сварщика. Например, неправильный выбор газа может привести к плохой видимости дуги или дефектам шва.
Интересные факты о сварочной дуге
🔥 Знали ли вы?
– Сварочная дуга была открыта случайно в 1800 году Гэмфри Дэви, когда он экспериментировал с электрическими разрядами.
– Свет от дуги настолько яркий, что может вызвать ожог сетчатки, поэтому сварщики всегда носят защитные маски.
– В космосе сварочная дуга ведет себя иначе из-за отсутствия атмосферы, что усложняет ионизацию.
– Самые мощные дуги в плазменной сварке могут разогреваться до 20 000 °C!
Эти факты лишь подчеркивают, насколько уникально и сложно это явление. Сварочная дуга – это настоящее чудо физики, которое ежедневно помогает создавать прочные конструкции.
Практические аспекты: как зажечь дугу правильно
Зажигание дуги – это искусство, которое требует практики. Вот пошаговая инструкция для новичков:
- Подготовьте оборудование. Убедитесь, что сварочный аппарат сконфигурирован правильно (ток, напряжение, тип электрода).
- Очистите поверхность. Ржавчина, краска или грязь могут осложнить зажигание дуги.
- Коснитесь и отведите. Легко коснитесь электродом металла и плавно отведите его на 2–3 мм.
- Контролируйте угол. Держите электрод под углом 60–70° для стабильной дуги.
- Следите за звуком. Стабильная дуга выдает ровное шипение, похожее на жарку бекона.
Если дуга не воспламеняется, проверьте настройку аппарата или состояние электрода. Часто проблема кроется в недостаточном напряжении или загрязненной поверхности.
Почему дуга может быть нестабильной?
Даже опытные сварщики сталкиваются с проблемами. Вот самые распространенные причины нестабильности дуги и как их устранить:
- Залипание электрода. Возникает из-за низкого тока или близкого расположения электрода. Увеличьте ток или удерживайте большее расстояние.
- Брызги металла. Часто связан с неправильным типом тока или газа. Попытайтесь изменить настройки или газовую смесь.
- Прерывание дуги.Может быть из-за слишком длинной дуги или нестабильной подачи тока.
Устранение этих проблем требует опыта, но с практикой вы научитесь "испытывать" дугу и быстро корректировать процесс.
Безопасность при работе с дугой
Сварочная дуга – это не только полезный инструмент, но и источник опасности. Ее яркий свет, высокая температура и электрический ток требуют строгого соблюдения техники безопасности.
- Защитная маска. Всегда используйте маску с затемненными стеклами (DIN 9–13), чтобы защитить глаза от ультрафиолета.
- Перчатки и одежда. Плотные перчатки и негорючая одежда защитят от ожогов и брызг.
- Вентиляция. Сварочные газы и дым могут быть токсичными, поэтому работайте в хорошо проветриваемом помещении.
Несоблюдение этих правил может привести к серьезным травмам, поэтому безопасность всегда на первом месте.